
Đoạn ống hút bụi nối với đầu máy di chuyển thường hỏng khác với tuyến cố định: nó vừa dẫn bụi vừa phải đi theo hành trình, chịu uốn lặp và có thể bị xoắn khi máy đổi hướng. Chọn một đoạn mới chỉ theo đường kính cổng hút dễ bỏ sót chiều dài cần thiết, lực kéo và vị trí treo. Với ống PU gia cường xoắn trong danh mục Uy Vũ, người mua nên ghi lại chuyển động thực tế trước khi đặt hàng. Bài viết hướng dẫn nhận biết cấu tạo, đo tuyến ở các vị trí máy và chuẩn bị phụ kiện để việc thay ống giải quyết được nguyên nhân hỏng.
1. Thành PU và lõi xoắn đảm nhiệm những vai trò khác nhau
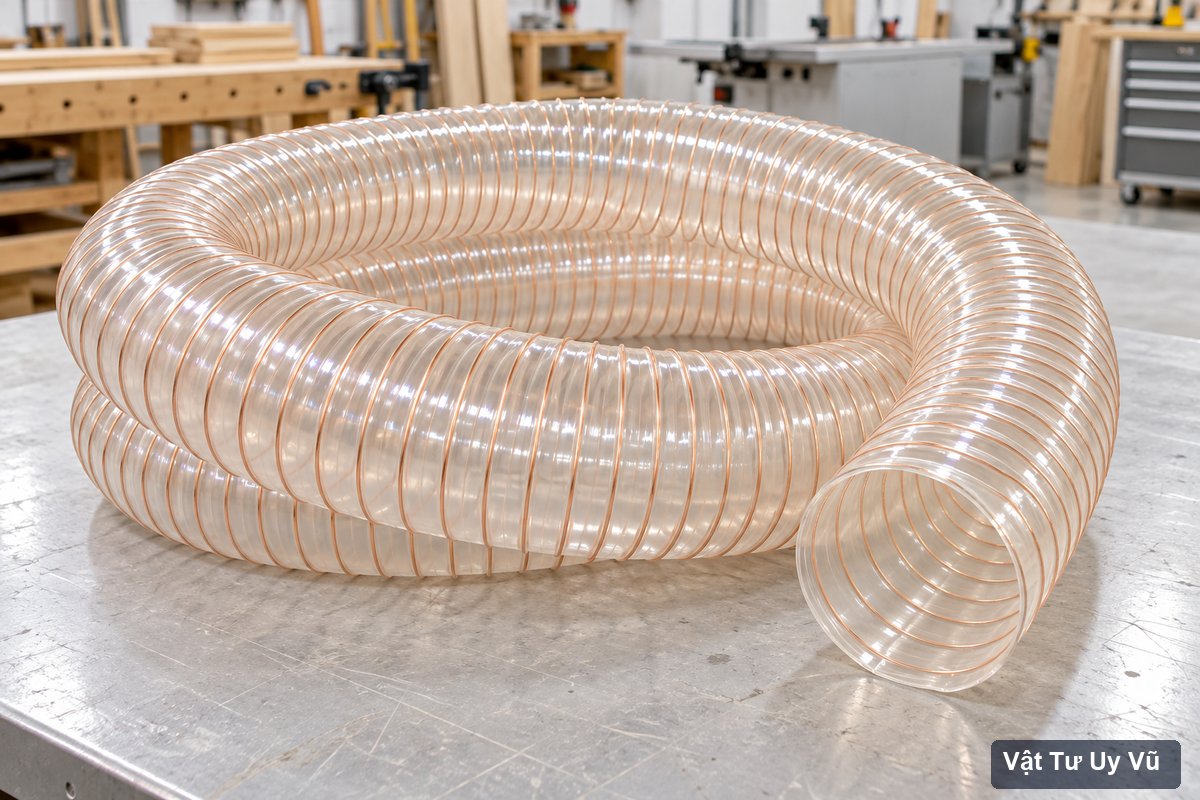
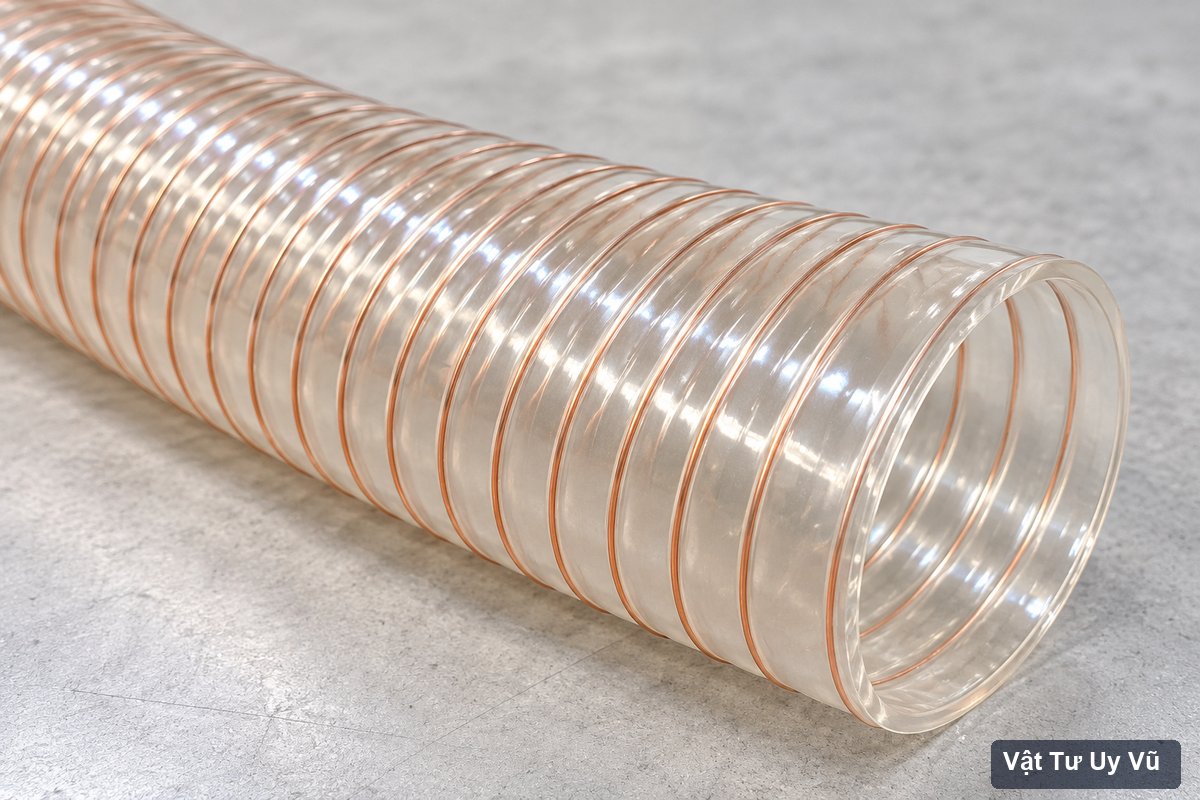
Ảnh sản phẩm tham khảo cho thấy thân ống trong suốt hơi ngả màu, có đường kim loại xoắn chạy quanh tiết diện và miệng tròn. Thành polyurethane, thường gọi là PU, tạo đường dẫn cho bụi và giúp quan sát một phần tình trạng bên trong. Khả năng nhìn xuyên thành hữu ích khi phát hiện chỗ tích mùn hoặc dị vật, nhưng không thay thế phép đo lưu lượng. Bề mặt PU và độ dày thành cần được xác nhận theo mã hàng; không thể suy ra khả năng chịu mài mòn chính xác từ độ trong hoặc độ bóng của ảnh.
Lõi kim loại xoắn hỗ trợ định hình thân và làm việc cùng thành mềm khi ống uốn. Tên thương mại “lõi đồng” trên danh mục cần được đối chiếu với hồ sơ vật liệu của lô hàng để biết kim loại và lớp phủ cụ thể. Không mặc định lõi có màu đồng là đồng nguyên chất. Cũng không coi lõi xoắn là bằng chứng cả cụm đã đáp ứng yêu cầu chống tĩnh điện. Có thể xem mẫu ống hút bụi PU phi 100 để đối chiếu hình thức, rồi xác nhận cấu hình phù hợp trước khi mua cho vị trí có chuyển động.
2. Ghi rõ môi chất và chế độ chuyển động của đầu máy
Trước hết xác định vật liệu đang gia công: mùn gỗ, bụi khô, phoi hay vật liệu khác. Hạt lớn, hạt sắc, bụi nóng và hơi hóa chất tạo yêu cầu khác nhau về ống, phụ kiện và hệ thống thu gom. Một đoạn PU dùng ổn ở máy cũ không tự động phù hợp khi máy chuyển sang gia công vật liệu mới. Nên ghi loại bụi, tình trạng khô hoặc ẩm, nhiệt độ tại điểm hút và yêu cầu kỹ thuật của thiết bị. Nếu cần kiểm soát nguy cơ cháy bụi, phải đánh giá toàn hệ thống theo quy trình của nhà xưởng và người có chuyên môn.
Về chuyển động, ghi hành trình đầu máy, hướng dịch chuyển, số vị trí cần quan sát và vị trí tuyến cố định phía trên hoặc bên cạnh. Một tuyến đi theo trục ngang có thể cần cách treo khác với tuyến vừa nâng hạ vừa đổi hướng. Đếm số lần thay đổi vị trí trong ca giúp nhà cung cấp hiểu tần suất uốn, nhưng không dùng con số đó để tự quy đổi thành tuổi thọ. Chụp ảnh máy ở vị trí gần nhất và xa nhất so với điểm giữ ống. Nếu hướng miệng hút thay đổi, ghi rõ vì đó có thể là nguồn gây xoắn thân.
3. Đo đường kính đầu nối ở trạng thái không bị biến dạng
Đường kính trong của ống và đường kính ngoài của cổ máy là hai số đo cần phân biệt. Khi đo ống cũ, tháo phụ kiện theo quy trình máy và chọn vùng miệng chưa bị bóp méo để đọc kích thước. Nếu đầu cũ đã giãn hoặc rách, số đo ở đó cần được ghi là tham khảo; dùng bản vẽ cổ máy hoặc đo trực tiếp cổ nối để đối chiếu. Với một số cổ có gờ giữ, đường kính thân lồng và đường kính tại gờ có thể khác nhau, nên chụp rõ hình học thay vì gửi một con số không có vị trí.
Ghi cả chiều dài đoạn cổ có thể lồng, tình trạng bề mặt và loại phụ kiện đang dùng. Cổ ngắn, mép sắc hoặc điểm lồng quá gần vùng đầu máy chuyển động có thể làm mối nối chịu tải không phù hợp. Không tự chọn một phi lớn hơn rồi siết mạnh để bù khe hở, vì nếp gấp và rò khí có thể xuất hiện. Việc chuyển cỡ cần phụ kiện đúng thiết kế và xem lại ảnh hưởng đến dòng hút. Tham khảo danh mục ống hút bụi PU để tìm quy cách, nhưng không thay đổi đường kính tuyến chỉ dựa trên cảm giác hút yếu.
4. Đo chiều dài theo toàn bộ hành trình máy
Chiều dài cần đo là đường đi của ống qua các điểm treo, không phải khoảng cách thẳng từ cổng hút đến tuyến chính. Đưa máy đến các vị trí kiểm tra bằng chế độ và quy trình được phép; quan sát khi chưa có người ở vùng chuyển động. Tại vị trí xa nhất, thân không bị kéo thẳng đến mức đầu nối gánh toàn bộ tải. Tại vị trí gần nhất, phần dư không tụ thành vòng gập sát cổ, rơi vào vùng gia công hoặc chạm cạnh bàn. Lưu ảnh cùng thước hoặc mốc cố định để người tư vấn hiểu tỷ lệ tuyến.
Không đặt một tỷ lệ cộng chiều dài chung cho mọi máy. Độ dư thích hợp phụ thuộc hành trình, điểm treo, bán kính uốn cho phép và phụ kiện dẫn hướng. Ống quá dài có thể tạo võng, tăng vùng tích bụi và cọ sát; ống quá ngắn làm cổ nối bị kéo. Nếu tuyến có xoắn, chỉnh hướng đầu nối hoặc cơ cấu đỡ theo thiết kế thay vì cố kéo thân để nắn. Trường hợp cần chuyển động liên tục, phải xác nhận sản phẩm được chọn có phù hợp ứng dụng động đó hay không. Ống mềm thông thường không mặc nhiên là ống chuyên cho mọi cơ cấu chuyển động.
5. Lập bảng kiểm tra vùng uốn, treo và mối nối
Một biểu mẫu ngắn giúp so sánh các vị trí đầu máy thay vì chỉ nhìn máy đang đứng yên. Đánh dấu vùng gần cổ, vùng qua điểm treo và vùng chịu uốn nhiều nhất; tại mỗi vùng ghi tình trạng tiết diện, nếp gấp và dấu cọ. Nếu ống cũ luôn rách cùng một khoảng cách tính từ miệng, kiểm tra xem đó có phải nơi đổi hướng hoặc mép giá đỡ hay không. Ảnh vết hỏng nên được chụp trước tháo để giữ thông tin về tư thế tuyến. Sau tháo, chụp thêm chi tiết thành và phụ kiện.
| Vị trí khảo sát | Điều cần ghi | Mốc đối chiếu |
|---|---|---|
| Đầu máy gần điểm treo | Vòng dư, độ võng, nguy cơ chạm máy | Ảnh hành trình và bản bố trí |
| Đầu máy xa điểm treo | Lực kéo biểu hiện, góc tại cổ nối | Giới hạn chuyển động của thiết bị |
| Vùng uốn lặp | Móp tiết diện, gân dồn, vết rạn | Hướng dẫn bán kính uốn đúng mã |
| Mối nối | Độ lồng, rò khí, đai và cổ chuyển | Hướng dẫn phụ kiện của cụm máy |
Bảng này thu thập tình trạng tuyến, không quy định một bán kính uốn hoặc lực kéo an toàn chung cho mọi mã PU. Các thông số định lượng phải lấy từ tài liệu nhà cung cấp và thiết kế máy. Khi chưa có số liệu, ghi “cần xác nhận” trong hồ sơ mua thay vì lấy giá trị của một ống cùng màu trên mạng. Đặc biệt, không suy ra khả năng chịu chân không chỉ từ việc thân còn tròn khi quạt chưa chạy. Điều kiện áp suất, nhiệt độ và bán kính uốn cần được xem đồng thời trước khi chấp nhận cấu hình.
6. Lắp phụ kiện để thân ống không phải gánh tải sai chức năng
Sau khi chọn đúng cấu hình, bố trí treo hoặc dẫn hướng nhằm đỡ trọng lượng đoạn ống và giữ khoảng linh hoạt theo hành trình. Phần tiếp xúc với thân cần phù hợp, không có cạnh sắc và không bóp hẹp tiết diện. Đai siết tại đầu nối phải theo hướng dẫn của phụ kiện, không siết tùy ý đến mức lõi hoặc thành bị hư. Những điểm cần tiếp địa phải được người phụ trách điện xác nhận theo thiết kế; không tự cắt thành, bóc lõi hoặc đấu dây theo ảnh minh họa. Khả năng xả tĩnh điện phải được kiểm tra bằng phương pháp phù hợp với yêu cầu hệ thống.
Trước khi chạy hút bụi, quan sát hành trình máy với tuyến vừa lắp theo quy trình chạy thử của thiết bị. Tìm điểm kẹt, vùng xoắn và phần ống có thể cuốn vào cơ cấu chuyển động. Sau đó kiểm tra chức năng hút bằng phương pháp được phép, đối chiếu điều kiện vận hành ban đầu và theo dõi mối nối. Nếu hút yếu, xem cả van gió, lọc và tuyến chung; thay ống mới không giải quyết được một lọc bị nghẹt. Không đưa tay hoặc dụng cụ vào miệng hút để thử, và không tháo cụm khi quạt hoặc máy còn có thể khởi động.
7. Lưu hồ sơ để lần thay tiếp theo không lặp lỗi
Hồ sơ sau thay nên có mã hàng, chiều dài đã lắp, ảnh tại các vị trí hành trình, phụ kiện và nguyên nhân hỏng được xác nhận hoặc còn cần theo dõi. Ghi riêng thay đổi về điểm treo, hướng cổ nối và môi chất. Trong những ca đầu, kiểm tra theo mức độ rủi ro và hướng dẫn máy, chú ý vùng từng hỏng trước đó. Khi xuất hiện rạn, thủng, lõi bật hoặc tiếng hút thay đổi bất thường, dừng và đánh giá theo quy trình nhà xưởng. Không dùng băng keo như giải pháp lâu dài cho đoạn chịu uốn liên tục mà chưa có phương án được chấp thuận.
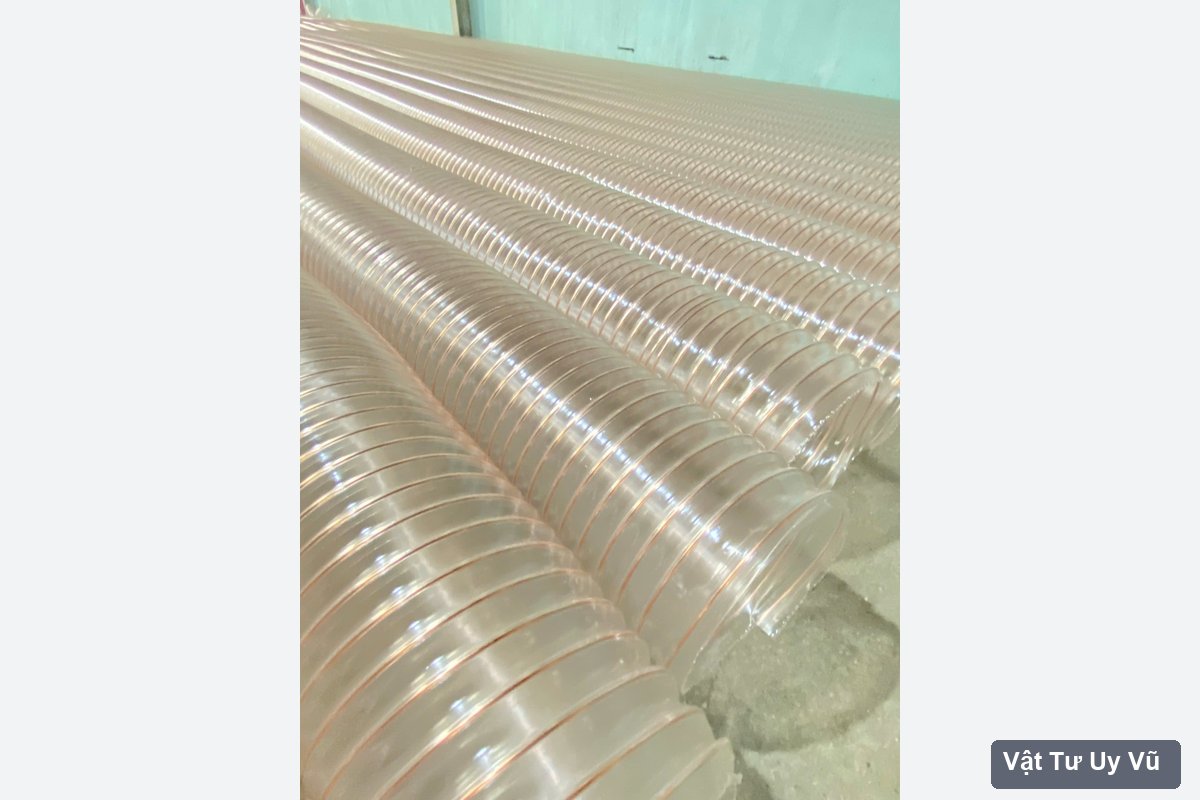
Đối với ống dự phòng, tránh cuộn gập quá sát, đặt dưới tải nặng hoặc để miệng ống cọ vào cạnh sắc. Giữ nhãn và thông tin mã để phân biệt các cuộn nhìn gần giống nhau. Khi gửi yêu cầu báo giá, kèm ảnh tổng thể máy và số đo sẽ giúp Uy Vũ tư vấn đúng hơn việc chỉ gửi một ảnh cận thành ống. Trang liên hệ Uy Vũ nhận thông tin sản phẩm và nhu cầu sử dụng; những yêu cầu về chuyển động liên tục, chống tĩnh điện hoặc điều kiện đặc biệt nên được nêu rõ ngay từ đầu.
Câu hỏi thường gặp (FAQ)
1. Đoạn PU theo đầu máy có nên cắt bằng đúng khoảng cách hai cổng?
Không nên đo chỉ khoảng cách thẳng. Cần tính đường đi qua điểm treo và kiểm tra toàn hành trình để tránh kéo cổ nối ở vị trí xa hoặc tạo vòng gập ở vị trí gần.
2. Lõi có màu đồng có bảo đảm chống tĩnh điện không?
Màu lõi không đủ xác nhận vật liệu và tính năng. Cần hồ sơ đúng mã, phương án liên kết điện theo thiết kế và kiểm tra của người phụ trách để đánh giá khả năng xả tĩnh điện.
3. Vì sao ống mới vẫn rách đúng vị trí ống cũ?
Có thể nguyên nhân bố trí chưa được xử lý, như cạnh sắc, vùng uốn quá sát hoặc lực kéo tại cổ. Cần ảnh tuyến theo hành trình và kiểm tra thực tế trước khi kết luận do vật liệu.
LIÊN HỆ CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI UY VŨ
Công ty TNHH Sản xuất và Thương mại Uy Vũ cung cấp các nhóm ống công nghiệp và tiếp nhận nhu cầu tư vấn quy cách, vật liệu, đầu nối theo điều kiện sử dụng. Khách hàng gửi ảnh sản phẩm cùng thông tin tuyến để được trao đổi về lựa chọn và báo giá phù hợp.
Hotline: 0985 036 499
Email: vattuuyvu@gmail.com
Website: https://vattuuyvu.com/
Kho Hà Nội: Số 08, Đường Phan Trọng Tuệ, Xã Tam Hiệp, Huyện Thanh Trì, TP. Hà Nội.
Kho Sài Gòn: 45/2 Đường Đỗ Xuân Hợp, Phường Phước Long B, Quận 9, TP. HCM.
